Jak ograniczyć odpady w przemyśle i nie psuć przy tym jakości produkcji
W zakładach produkcyjnych odpady nie biorą się znikąd. Zwykle rodzą się z drobnych strat, niedopasowanych procesów, pośpiechu albo zwykłego przyzwyczajenia do pracy „tak jak zawsze”. I właśnie dlatego da się je ograniczyć, często bez kosztownych rewolucji. Trzeba tylko dobrze przyjrzeć się temu, co dzieje się na hali, w magazynie i przy maszynach.
To temat ważny nie tylko dla środowiska, lecz także dla wyniku finansowego. Mniej strat oznacza niższe koszty surowców, mniejsze opłaty za utylizację i mniej problemów z logistyką. W polskim przemyśle, także w dużych firmach rozpoznawalnych od lat, presja na efektywność rośnie, bo rynek nie wybacza marnotrawstwa.
Skąd właściwie biorą się odpady w produkcji
Największy błąd to szukanie winy wyłącznie w surowcu albo w operatorze maszyny. Źródła strat są zwykle bardziej rozproszone. To mogą być odpady poprodukcyjne, nadwyżki materiałów, wadliwe serie, rozlane ciecze technologiczne, opakowania, pyły, ścinki, a nawet produkty wycofane z obiegu z powodu błędnego oznakowania.
W praktyce wiele strat powstaje na styku działów. Produkcja mówi jedno, zakupy drugie, magazyn trzecie, a jakość czwarte. Jeśli nikt nie widzi całego obrazu, odpady rosną niemal niezauważalnie. Potem okazuje się, że problemem nie jest jedna wielka awaria, tylko kilkanaście drobnych usterek, które kumulują się tydzień po tygodniu.
W dużych polskich firmach, zwłaszcza w branżach spożywczej, chemicznej, metalowej czy meblarskiej, ten mechanizm widać bardzo wyraźnie. Jedna linia potrafi generować drobne odpady, które na papierze wyglądają niewinnie, ale po zsumowaniu dają realne pieniądze wyrzucone do kontenera.
Najpierw pomiar, potem działanie
Bez liczb łatwo wpaść w zgadywanie. Jeśli firma chce ograniczyć odpady, musi najpierw wiedzieć, gdzie dokładnie one powstają, w jakiej ilości i z jakiego powodu. Sam ogólny wskaźnik „ilość odpadów miesięcznie” niewiele daje. Trzeba zejść poziom niżej, do konkretnej linii, zmiany, partii i procesu.
Dobrym początkiem jest prosty audyt strumienia materiału. Nie trzeba od razu wdrażać rozbudowanego systemu. Wystarczy policzyć wejście surowca, produkt gotowy i straty na każdym etapie. Taki bilans szybko pokazuje, czy problem leży w cięciu, dozowaniu, przezbrojeniu, pakowaniu, czy może w logistyce wewnętrznej.
W jednej z dużych polskich spółek produkcyjnych, z którą miałem do czynienia przy opracowywaniu materiałów branżowych, dopiero dokładny zapis strat na zmianach ujawnił, że najwięcej odpadu powstaje nie podczas produkcji właściwej, lecz przy rozruchu maszyn po krótkich przestojach. Bez pomiaru nikt by tego nie zauważył, bo problem ginął w średnich miesięcznych.
Co warto mierzyć na start
Nie chodzi o zbieranie wszystkiego jak leci. Lepiej wybrać kilka wskaźników, które rzeczywiście pokazują stan procesu. W praktyce sprawdzają się dane o odpady na tonę produktu, procent braków, ilość przezbrojeń, czas rozruchu oraz udział materiałów niewykorzystanych do końca.
Ważne jest też rozróżnienie odpadów planowanych i nieplanowanych. Niewielka ilość odpadu technologicznego może być normalna, ale nadmiar już sygnalizuje problem. Bez tego rozróżnienia łatwo uznać stratę za coś nieuniknionego, choć w rzeczywistości wynika ona z błędnych parametrów albo słabej organizacji pracy.
Projektowanie procesu bez zbędnego marginesu strat
Najtańszy odpad to ten, który nigdy nie powstał. Dlatego ograniczanie strat zaczyna się jeszcze na etapie projektowania procesu. Jeśli linia została ustawiona pod zbyt szerokie tolerancje, jeśli narzędzia są niedopasowane albo receptura jest zachowawcza „na wszelki wypadek”, firma sama sobie dokłada kosztów.
W przemyśle duże znaczenie ma precyzja technologiczna. Dobre ustawienie maszyn, właściwy dobór parametrów i racjonalne normy zużycia materiału robią ogromną różnicę. Czasem wystarczy korekta jednej wartości, żeby zmniejszyć ilość odpadów bez wpływu na jakość produktu końcowego.
Warto też patrzeć szerzej na projektowanie produktu. Jeśli opakowanie jest trudne do rozdzielenia, elementy są zbyt skomplikowane lub konstrukcja wymaga wielu operacji, wzrasta ryzyko strat. Tu szczególnie dobrze widać, że oszczędność materiału i wygoda produkcji muszą iść razem, a nie osobno.
Standaryzacja zamiast improwizacji
Różne zmiany robiące to samo w różny sposób to prosty przepis na odpady. Każda nadmierna swoboda w produkcji rodzi odchylenia. Jeśli jedna ekipa reguluje maszynę inaczej niż druga, zużycie surowca zaczyna falować, a jakość produktu robi się mniej przewidywalna.
Standaryzacja pracy nie brzmi efektownie, ale daje bardzo konkretne efekty. Jasna instrukcja, ten sam sposób przygotowania maszyny, jednoznaczne parametry i kontrola pierwszej sztuki ograniczają liczbę błędów. W dużych zakładach to właśnie powtarzalność jest sprzymierzeńcem mniejszej ilości odpadów.
Lepsze planowanie produkcji daje mniej strat
Brzmi niewinnie, ale chaos w planie produkcyjnym potrafi generować odpady szybciej niż wadliwa partia surowca. Częste zmiany zleceń, krótkie serie, nagłe priorytety i nerwowe przepinanie linii zwiększają ryzyko błędów, przestojów i niepotrzebnych rozruchów. A każdy rozruch to zwykle trochę materiału do stracenia.
Im lepiej zaplanowana sekwencja produkcji, tym mniejsza liczba przezbrojeń i mniejsze straty na czyszczeniu, ustawianiu oraz próbkach. W praktyce warto grupować zlecenia tak, by ograniczać zmiany parametrów, kolorów, formatów czy typów materiałów. To prosta logika, ale wiele firm nadal ją pomija.
Przy dużych seriach nawet niewielkie usprawnienie harmonogramu potrafi przynieść wyraźny efekt. W polskich zakładach przemysłowych często widać, że lepsze układanie kolejności produkcji zmniejsza nie tylko odpady, lecz także zużycie energii i liczbę reklamacji. Jeden ruch porządkuje kilka obszarów naraz.
Maszyny, które są dobrze utrzymane, mniej marnują
Stan techniczny parku maszynowego ma ogromne znaczenie. Maszyna rozregulowana, zużyta albo źle czyszczona pracuje mniej stabilnie. Wtedy rośnie liczba braków, przecieków, odpadów technologicznych i awaryjnych przestojów. To nie jest drobiazg, tylko koszt, który wraca codziennie.
Regularna konserwacja to nie tylko kwestia bezpieczeństwa. To również sposób na ograniczenie odpadów wynikających z niestabilnej pracy urządzeń. Dobrze ustawione czujniki, sprawne podajniki, szczelne układy i odpowiednia kalibracja pozwalają utrzymać proces w ryzach. Bez tego produkcja zaczyna „pływać”, a surowiec znika szybciej, niż powinien.
Warto prowadzić przeglądy prewencyjne zamiast gasić pożary po awarii. Praktyka pokazuje, że awaria rzadko bierze się znikąd. Najpierw pojawiają się drobne odchylenia, potem wzrost liczby poprawek, a na końcu odpady idą w górę. Kto reaguje wcześnie, ten nie musi potem płacić za całą lawinę skutków.
Digitalizacja utrzymania ruchu pomaga szybciej wyłapać problem
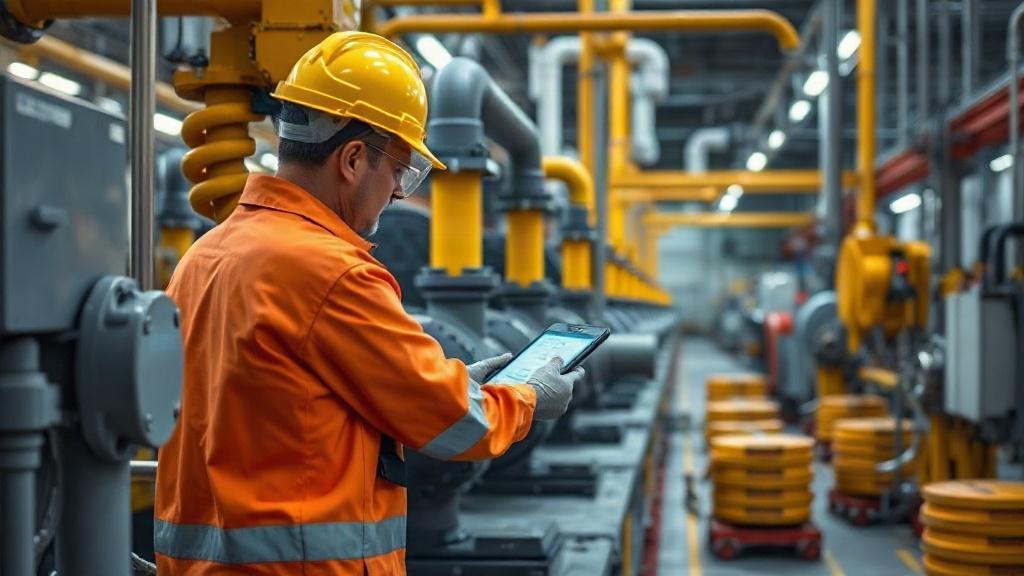
Systemy monitorujące drgania, temperaturę, zużycie części czy spadki wydajności dają przewagę, bo pozwalają działać, zanim wada urośnie do skali awarii. To szczególnie ważne w dużych zakładach, gdzie jedna niesprawna maszyna może zaburzyć cały ciąg produkcyjny.
W ostatnich latach wiele dużych firm w Polsce mocno inwestuje w analitykę i predykcję awarii. Nie chodzi o modę, tylko o zdrowy rachunek. Gdy można przewidzieć problem, łatwiej ograniczyć straty materiałowe i uniknąć partii, które trzeba później złomować lub przerabiać od nowa.
Jakość na wejściu decyduje o ilości strat na wyjściu
Nie da się produkować stabilnie z materiału, który ma nierówne parametry. Jeśli dostawy surowca różnią się jakością, wilgotnością, wymiarami albo składem, proces robi się nerwowy. Operatorzy próbują ratować sytuację korektami, a te często tylko przesuwają problem dalej i generują dodatkowy odpad.
Dlatego kontrola dostaw jest tak ważna. Nie chodzi o nadmierną biurokrację, lecz o prostą zasadę: to, co trafia do procesu, musi spełniać ustalone wymagania. Dobrze działający system oceny dostawców ogranicza liczbę partii, które trzeba przepakowywać, sortować lub reklamować.
W dużych przedsiębiorstwach zakupy mają ogromny wpływ na odpady, choć bywa to niedoceniane. Tani surowiec, który psuje proces, jest droższy niż materiał lepszej jakości. To jedna z tych prawd, które brzmią banalnie, dopóki nie zobaczy się wyniku finansowego po kilku miesiącach.
Odpady opakowaniowe też mają znaczenie
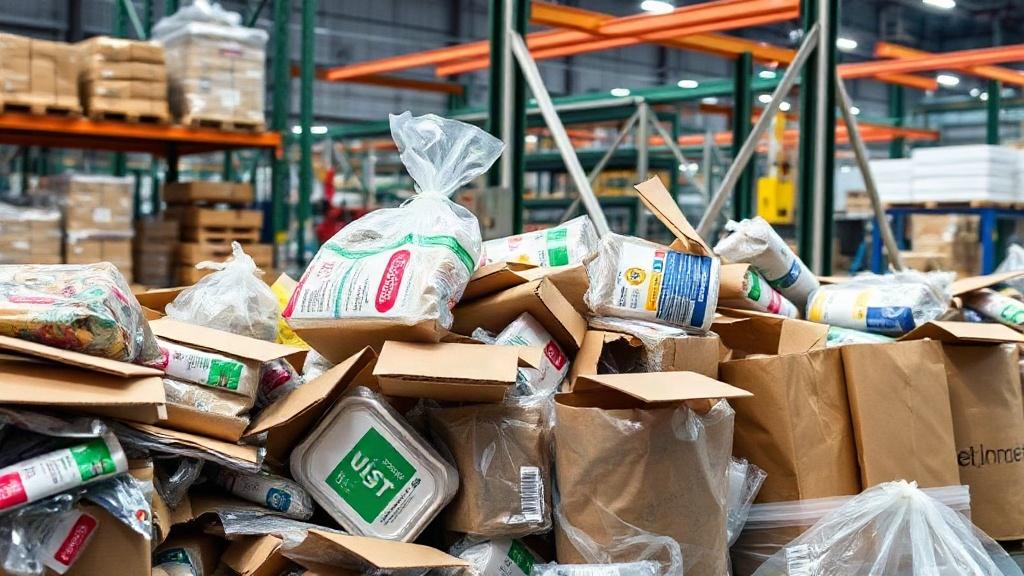
W wielu zakładach największa uwaga idzie w odpady produkcyjne, a opakowania lądują na marginesie. Niesłusznie. Kartony, folie, palety, przekładki i wypełnienia potrafią generować sporo strat, zwłaszcza gdy są używane bez kontroli albo zamawiane z nadmiarem.
Warto przyjrzeć się opakowaniom zwrotnym, systemom wielokrotnego użytku i projektom opakowań dostosowanych do realnych wymiarów produktu. Czasem wystarczy zmiana formatu kartonu, żeby ograniczyć pustą przestrzeń i zmniejszyć zużycie materiału. To niby detal, a w skali roku robi różnicę.
W branżach eksportowych dochodzi jeszcze kwestia transportu. Im lepiej zaprojektowane opakowanie, tym mniejsze ryzyko uszkodzeń w drodze. A uszkodzony produkt to nie tylko strata materialna, lecz także dodatkowe odpady i koszty związane z reklamacją, sortowaniem i ponowną wysyłką.
Jak ograniczyć braki i poprawki
Braki produkcyjne są jednym z najbardziej widocznych źródeł odpadu, ale też jednym z tych, które najłatwiej pomylić z „normalnym ryzykiem”. Tymczasem każda poprawka zabiera czas, materiał i uwagę zespołu. Jeśli poprawianie staje się codziennością, proces przestaje być stabilny.
W pierwszej kolejności trzeba ustalić, dlaczego produkt nie przechodzi kontroli. Czy problemem są parametry procesu, błędy obsługi, zły materiał, a może niedokładna instrukcja? Bez takiej diagnozy poprawki będą tylko znieczuleniem, nie leczeniem. W zakładzie przemysłowym nie da się długo funkcjonować na trybie „naprawimy później”.
Skuteczne bywa wprowadzenie kontroli na wcześniejszym etapie. Zamiast czekać na koniec serii, lepiej wychwycić odchylenie od razu. Dzięki temu odpad nie rośnie lawinowo. Taka metoda jest szczególnie cenna przy produktach droższych, gdzie jeden błąd potrafi zamienić sporą partię w kosztowny problem.
Szkolenie pracowników nie powinno być formalnością
Najlepsza technologia nie pomoże, jeśli ludzie nie wiedzą, jak jej używać. Szkolenie operatorów, brygadzistów i pracowników utrzymania ruchu to realny wpływ na poziom odpadów. Chodzi nie tylko o obsługę maszyn, ale także o rozumienie przyczyn błędów i umiejętność reagowania na niepokojące sygnały.
W praktyce dobrze działają krótkie, konkretne instrukcje oparte na rzeczywistych przypadkach z zakładu. Ludzie lepiej zapamiętują to, co widzą na własnej linii, niż ogólne hasła z prezentacji. To właśnie dlatego firmy, które regularnie analizują błędy i pokazują je załodze, często szybciej zmniejszają ilość braków.
Odpady można czasem zawrócić do obiegu
Nie każdy odpad musi od razu trafić do utylizacji. W wielu procesach część materiałów da się odzyskać, przetworzyć albo ponownie wykorzystać. Oczywiście wszystko zależy od branży, wymagań jakościowych i przepisów, ale warto sprawdzić, gdzie taki obieg zamknięty ma sens.
W sektorze tworzyw sztucznych, metalu czy drewna możliwości są zwykle większe niż się wydaje. Czasem odpad technologiczny można przemielić, przetop ić albo ponownie wprowadzić do produkcji w określonym procencie. W innych przypadkach da się wykorzystać go jako materiał pomocniczy. Kluczowe jest, by nie traktować każdej resztki jak automatycznego kosztu końcowego.
W polskich firmach coraz częściej widać podejście, w którym surowiec pochodzący z procesu jest analizowany nie jako problem, lecz jako potencjalny zasób. To zmiana myślenia, która dobrze współgra z presją kosztową i środowiskową. Zamiast zamykać temat kontenerem, lepiej najpierw zadać pytanie, czy coś jeszcze z tego materiału da się uratować.
Magazyn też ma wpływ na poziom odpadów
Źle prowadzony magazyn generuje więcej strat, niż wielu menedżerów zakłada. Materiały przeterminowane, uszkodzone, zbyt długo składowane albo przechowywane w złych warunkach trafiają później do odpadu. Do tego dochodzą pomyłki wydania, nadmiarowe zamówienia i brak rotacji.
Warto uporządkować system FIFO albo inny model rotacji dopasowany do branży. Materiał, który ma krótki termin przydatności lub wrażliwość na warunki otoczenia, musi być wydawany w odpowiedniej kolejności. Brzmi prosto, ale bez dyscypliny magazynowej odpady szybko rosną w tle.
Dobry magazyn to nie tylko porządek na półkach. To także jasne oznaczenia, kontrola lokalizacji, właściwa temperatura i wilgotność oraz szybka identyfikacja partii. W dużym zakładzie niewielki błąd magazynowy może przejść przez produkcję niezauważony aż do momentu, gdy pojawi się cała seria odpadów.
Lean, Kaizen i zdrowy rozsądek
Wiele firm lubi mówić o ciągłym doskonaleniu, ale dopiero praktyka pokazuje, czy za słowami stoi realna zmiana. Narzędzia lean production pomagają redukować straty, bo porządkują przepływ, ujawniają zbędne operacje i zmuszają do patrzenia na proces oczami klienta, a nie tylko działu produkcji.
Kaizen z kolei działa najlepiej wtedy, gdy poprawki są małe, ale regularne. Nie trzeba od razu przebudowywać całego zakładu. Czasem wystarczy lepsze ustawienie stanowiska, zmiana pojemnika, skrócenie drogi materiału albo doprecyzowanie instrukcji. Tego typu drobiazgi, sumując się, potrafią wyraźnie zmniejszyć ilość odpadów.
W dużych organizacjach zyskują na znaczeniu także proste tablice wizualne i codzienne krótkie odprawy. Jeśli zespół widzi dane o brakach i odpadach, łatwiej reaguje. Gdy temat ginie w raporcie kwartalnym, nikomu nie chce się go naprawiać od ręki.
Nie każdy pomysł jest wart wdrożenia, ale każdy warto sprawdzić
Największym wrogiem poprawy bywa przyzwyczajenie. „Tak było zawsze” to bardzo kosztowne zdanie. Dobrze działający zakład nie odrzuca pomysłów tylko dlatego, że są drobne. Wiele konkretnych usprawnień rodzi się przy maszynie, w rozmowie z operatorem, a nie w sali konferencyjnej.
Jednocześnie trzeba zachować chłodną głowę. Nie każda innowacja rzeczywiście zmniejszy odpady. Czasem nowe rozwiązanie tylko przesuwa problem gdzie indziej. Dlatego warto testować zmiany na małej skali, mierzyć efekt i dopiero potem wdrażać je szerzej.
Współpraca między działami robi różnicę
Odpady nie są wyłącznym problemem produkcji. W praktyce wpływ mają też zakupy, technologia, logistyka, utrzymanie ruchu, jakość i sprzedaż. Jeśli każdy dział optymalizuje tylko własny kawałek, całość może nadal tracić. Dopiero wspólny cel pozwala odsunąć odpad na dalszy plan.
Przykład jest prosty: dział zakupów wybiera tańszy surowiec, produkcja walczy z niestabilnością, jakość zatrzymuje więcej partii, a magazyn musi obsłużyć dodatkowy przepływ. Na końcu wszyscy mają więcej pracy, a oszczędność okazuje się pozorna. To dlatego decyzje o materiałach i technologiach powinny zapadać wspólnie.
W dużych polskich przedsiębiorstwach, które rozwijały się przez lata, właśnie brak synchronizacji między działami bywał jednym z głównych źródeł strat. Dopiero wspólne cele i jednolity system raportowania dają szansę na trwałą poprawę. Bez tego każdy ciągnie w swoją stronę, a odpad zostaje tam, gdzie był.
Prosty zestaw działań, które zwykle przynoszą efekt
Nie ma jednego cudownego narzędzia, ale są działania, które w wielu zakładach działają bardzo podobnie. Zaczyna się od obserwacji, potem przychodzi porządkowanie procesu, a na końcu kontrola efektu. Najgorsze, co można zrobić, to wdrożyć kilka zmian naraz i po miesiącu uznać, że „nie wyszło”.
Poniżej lista kroków, które warto traktować jako praktyczny punkt wyjścia:
-
zidentyfikować miejsca powstawania odpadów na każdej kluczowej linii,
-
ustalić, które straty są normalne technologicznie, a które wynikają z błędów,
-
ograniczyć liczbę przezbrojeń i niepotrzebnych rozruchów,
-
sprawdzić jakość surowców i stabilność dostawców,
-
wprowadzić jasne standardy pracy i kontroli pierwszej sztuki,
-
regularnie analizować braki, poprawki i reklamacje,
-
szukać możliwości odzysku materiału, jeśli pozwala na to technologia,
-
porządkować gospodarkę magazynową i ograniczać przeterminowanie materiałów.
Taki zestaw nie wygląda spektakularnie, ale właśnie o to chodzi. Odpady w produkcji nie znikają od wielkich haseł. Znikają wtedy, gdy firma konsekwentnie usuwa małe źródła strat jedno po drugim.
Dlaczego opłaca się działać teraz
Każdy miesiąc zwłoki oznacza kolejne partie materiału zamienione w koszt. Do tego dochodzi energia, czas ludzi, transport, utylizacja i ryzyko reklamacji. W realiach wysokich kosztów i dużej konkurencji to nie jest obszar, który można odkładać na później.
Najważniejsze jest jednak to, że ograniczenie odpadów zwykle poprawia nie tylko wynik finansowy. Proces staje się bardziej przewidywalny, mniej nerwowy i łatwiejszy do skalowania. To szczególnie cenne w dużych firmach, gdzie pojedyncza poprawa mnoży się przez tysiące sztuk albo setki ton materiału.
Jeśli patrzeć na przemysł bez złudzeń, odpady są po prostu sygnałem, że coś nie domyka się tak, jak powinno. Dobra wiadomość jest taka, że ten sygnał da się odczytać i wykorzystać. A gdy firma zaczyna traktować stratę jak problem do rozwiązania, a nie jak koszt wpisany w krajobraz, poprawa zwykle przychodzi szybciej, niż się początkowo wydaje.